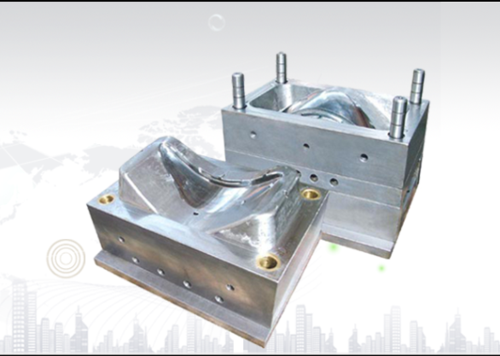
大角度慢走丝技术在模具制造中的应用与优势
在精密模具制造领域,慢走丝线切割(WEDM-LS)一直是不可或缺的关键工艺。而当模具要求带有大角度斜面、异形镶件或复杂的脱模结构时,大角度慢走丝技术便成为决定成败的核心环节。
一、什么是大角度慢走丝
慢走丝线切割利用连续移动的细金属丝(通常为黄铜丝或镀锌丝)作为电极,對工件进行脉冲火花放电腐蚀。所谓“大角度”,一般指切割锥度超过±15°,甚至在高端机床上可达±30°至±45°。相比普通小锥度切割,大角度慢走丝对机床结构、电极丝张力控制、导丝嘴设计以及加工路径规划都提出了更高要求。
二、模具制造中的典型大角度需求
- 脱模斜度与镶件配合:许多注塑模具的型腔侧壁需要足够的脱模斜度,尤其在深腔、窄槽或加强筋位置,常需采用大角度慢走丝直接割出带有斜度的镶件,以减少后续电火花或手工修配。
- 斜顶与滑块机构:斜顶头、滑块导向面等常设计有较大的倾斜角度。大角度慢走丝能一次成形带斜面的异形部件,保证配合精度。
- 落料模与冲压模刃口:对于带有斜刃口的冲裁模具,大角度慢走丝可以加工出锐角或钝角斜面,延长模具寿命。
- 微细异形孔与窄缝:在精密模具中,大角度斜孔或斜缝用于排气、进浇或顶出,传统加工难以实现,慢走丝大角度功能具有独特优势。
三、大角度慢走丝的关键技术要点
- 机床结构与UV轴:大角度切割依赖UV轴(上导丝嘴相对下导丝嘴的偏移)。高品质慢走丝机床采用高刚性、低热变形的UV轴结构,并配备自动锥度补偿功能。
- 电极丝张力与垂直度:大角度时电极丝受力发生变化,易产生滞后和振动。需保持恒张力,并确保导丝嘴与工件垂直度在微米级以内。
- 切割路径与工艺参数:通常采用多次切割(粗割、修割、精修)。大角度差时需降低切割速度、调整放电能量,并设置多段偏置量。尤其注意拐角处的“圆角误差”和“塌角”现象。
- 工件装夹与去应力:大角度切割容易产生工件变形,对于淬火钢或硬质合金模具,建议先粗加工去应力,再精割。夹具需避让锥度轨迹,避免干涉。
四、实际应用中的常见问题与对策
- 问题1:锥度面出现条纹或粗糙。对策:检查电极丝是否抖动,增设导丝嘴辅助,采用多次修割。
- 问题2:上下端尺寸偏差大。对策:校准UV轴垂直度,启用锥度补偿参数,注意工件厚度对放电间隙的影响。
- 问题3:拐角处清角不良。对策:降低拐角速度,采用圆弧过渡或小电流修边。
- 问题4:电极丝断裂。对策:减小张力,优化冲液压力,避免大角度频繁换向。
五、国内外设备选型对比
目前市场主流大角度慢走丝机床可提供±30°至±45°的锥度切割。瑞士GF加工方案、日本牧野、沙迪克均拥有高精度大角度机型;国产如苏州三光、北京阿奇夏米尔等在中端市场表现突出。模具企业选择时,建议关注最大锥度对应的工件厚度、表面粗糙度Ra值及多次切割能力。
六、未来发展趋势
随着模具向微型化、复杂化发展,大角度慢走丝技术正在向更高锥度(60°以上)、更高精度、更高自动化方向演进。智能防撞、自适应张力、三维模拟仿真等于一体的大角度加工功能,将进一步缩短模具制造周期,降低依赖高级技工的经验门槛。
大角度慢走丝并非简单的“斜着切”,而是一项综合了机床精度、工艺策略和模具设计意图的系统工程。只有在理解模具服役条件的前提下,合理运用大角度慢走丝技术,才能实现真正高精度、高寿命的模具制造。对于要求斜度、异形、集成化的现代模具,它既是工艺刚需,也是品质保证。
如若转载,请注明出处:http://www.teshengxisu.com/product/47.html
更新时间:2026-09-23 15:26:49